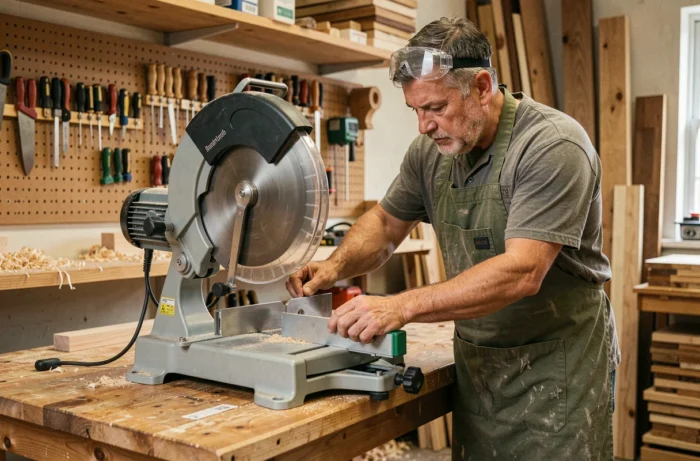
La coupe en biseau sur une scie radiale à onglets repose sur l’inclinaison de la tête de coupe par rapport au plateau. Ce geste paraît simple sur le papier, mais la précision du résultat dépend de paramètres que la graduation de la machine ne suffit pas à garantir. Angle réel de la lame, état de la denture, capacité admissible en coupe composée : chaque variable pèse sur la qualité finale de l’assemblage.
Équerrage de la tête de coupe : le réglage que la graduation ne remplace pas
Avant toute coupe en biseau, la première vérification concerne l’alignement réel entre la lame et la surface du plateau. Les graduations moulées sur le carter donnent une indication, pas une mesure fiable. Un écart d’un demi-degré suffit à produire un joint visible sur un cadre ou une plinthe.
La méthode la plus sûre consiste à poser une équerre de menuisier contre le corps de la lame, machine débranchée, tête abaissée. L’équerre ne doit jamais toucher les dents : leur avoyage (le léger décalage latéral) fausse la lecture. On appuie le talon de l’équerre sur le plateau et la branche contre la face plane du disque, entre deux dents.
Si un jour apparaît entre l’équerre et la lame, la butée de fin de course à 0° doit être corrigée. La plupart des modèles disposent d’une vis de réglage accessible derrière le carter. Après ajustement, il faut aussi vérifier la butée à 45°, car les deux positions ne se compensent pas mécaniquement l’une l’autre.
Ce contrôle prend moins de deux minutes. Il évite de découvrir le problème au moment de l’assemblage, quand les pièces sont déjà débitées. Qui souhaite approfondir la logique de chaque type de découpe peut couper en biseau avec scie-radiale.net, où les étapes sont détaillées par catégorie de coupe.
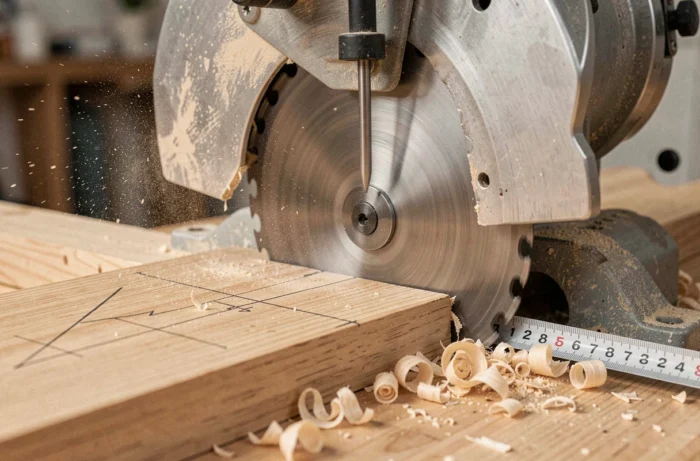
Coupe composée sur scie radiale : capacité réelle selon l’angle
Une coupe composée combine un onglet (rotation du plateau) et un biseau (inclinaison de la tête). C’est la configuration nécessaire pour les moulures de plafond, les corniches ou certains assemblages de charpente. Le piège fréquent consiste à supposer que la capacité maximale de coupe reste la même quel que soit le réglage angulaire.
La hauteur admissible diminue lorsque l’onglet et le biseau sont réglés simultanément. Sur la Milwaukee M18 FMS254-0, par exemple, la fiche technique distingue plusieurs valeurs de capacité selon la combinaison d’angles. Une pièce qui passe sans difficulté en coupe droite peut bloquer contre le carter ou le guide lorsque la tête est inclinée à 45° et le plateau tourné.
Avant de lancer la coupe, il est donc nécessaire de :
- Vérifier dans la documentation du modèle la capacité en coupe composée (hauteur et largeur admissibles pour la combinaison d’angles visée).
- Faire un essai à blanc, machine éteinte, en abaissant la tête puis en tirant le bras vers l’avant pour repérer tout contact entre la lame et le guide ou le serre-joint.
- Réduire l’épaisseur de la pièce ou modifier l’angle d’approche si la marge est insuffisante, plutôt que de forcer le passage.
Ignorer cette étape expose à un blocage de la lame en pleine rotation, avec un risque de rejet de la pièce.
Lame et finition du biseau : pourquoi le choix de la denture change tout
Les coupes en biseau sont souvent des coupes visibles (plinthes, cadres, habillages). La qualité de la lame pèse ici plus lourd que sur une coupe de charpente cachée.
Une lame encrassée ou émoussée fait chauffer le bois et dégrade la précision. Le résultat se traduit par des traces de brûlure sur la tranche et des éclats le long de l’arête. Sur les essences résineuses, la résine cuite par la friction s’accumule sur les dents et aggrave le phénomène à chaque passe suivante.
Denture fine ou denture alternée
Pour une finition propre en biseau, une lame à denture alternée avec un nombre de dents élevé limite les éclats en sortie de coupe. Les lames à faible nombre de dents, conçues pour le débit rapide, laissent des traces plus marquées sur les faces exposées.
Un nettoyage régulier des dents (avec un produit adapté aux résines) prolonge la durée de vie de la lame et maintient la qualité de coupe. Remplacer la lame avant qu’elle ne soit visiblement usée reste le réflexe le plus rentable : une denture fatiguée se compense instinctivement par une pression accrue, ce qui augmente les vibrations et les écarts angulaires.
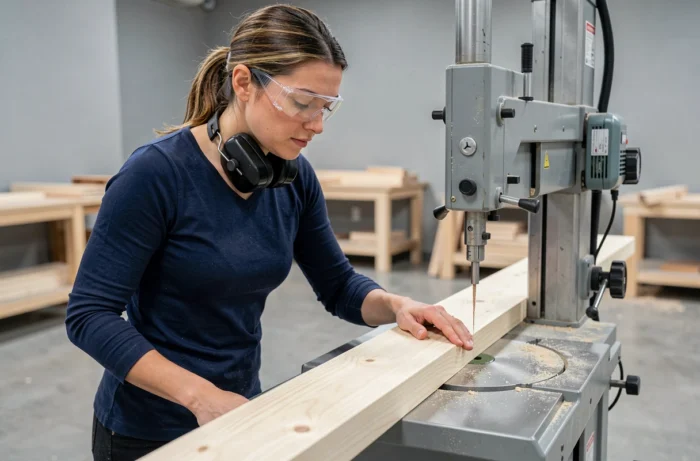
Poussières de MDF et sécurité respiratoire en coupe de biseau
Le MDF est un matériau courant pour les plinthes et les moulures, donc fréquemment débité en biseau. Sa poussière pose un problème spécifique que le bois massif ne présente pas au même degré.
La poussière de MDF contient des liants chimiques qui justifient une protection respiratoire de type P2, en complément du masque anti-poussière basique souvent livré avec la machine. La protection oculaire et auditive restent bien sûr nécessaires, mais elles ne couvrent pas ce risque particulier.
L’aspiration intégrée à la scie radiale, quand elle existe, capte une partie des copeaux sans éliminer les particules fines en suspension. Raccorder un aspirateur d’atelier avec un filtre adapté améliore significativement la qualité de l’air autour du poste de travail.
Points de vigilance pour le poste de coupe
- Travailler dans un espace ventilé, porte ou fenêtre ouverte, surtout pour des séries longues de plinthes en MDF.
- Changer le filtre de l’aspirateur d’atelier plus souvent qu’avec du bois massif : la poussière fine colmate rapidement les médias filtrants.
- Porter la protection respiratoire P2 dès la première coupe, pas seulement quand la poussière devient visible à l’œil nu.
La coupe en biseau génère un volume de poussière proportionnel à la surface de tranche exposée. Comme l’inclinaison de la lame augmente cette surface par rapport à une coupe droite, le débit de poussière est mécaniquement plus élevé sur un biseau à 45° que sur une coupe à 0°.
Un biseau réussi se joue rarement au moment de la coupe elle-même. Il se prépare en amont, par le contrôle de l’équerrage, la vérification de la capacité en coupe composée et le choix d’une lame adaptée au matériau. Ces trois étapes, menées avant de brancher la machine, éliminent la majorité des défauts constatés sur les assemblages visibles.