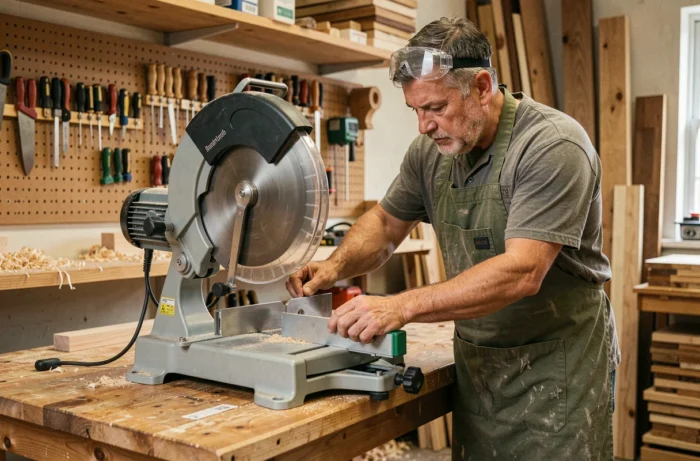
Il taglio a bisello su una sega radiale a troncatrice si basa sull’inclinazione della testa di taglio rispetto al piano. Questo gesto sembra semplice sulla carta, ma la precisione del risultato dipende da parametri che la graduazione della macchina non è in grado di garantire. Angolo reale della lama, stato della dentatura, capacità ammissibile in taglio composto: ogni variabile influisce sulla qualità finale dell’assemblaggio.
Squadratura della testa di taglio: la regolazione che la graduazione non sostituisce
Prima di ogni taglio a bisello, la prima verifica riguarda l’allineamento reale tra la lama e la superficie del piano. Le graduazioni stampate sul carter forniscono un’indicazione, non una misura affidabile. Un’oscillazione di mezzo grado è sufficiente a produrre una giunzione visibile su un telaio o una base.
Il metodo più sicuro consiste nel posizionare una squadra da falegname contro il corpo della lama, macchina spenta, testa abbassata. La squadra non deve mai toccare i denti: il loro avoyage (il leggero spostamento laterale) distorce la lettura. Si appoggia il tallone della squadra sul piano e il braccio contro la faccia piana del disco, tra due denti.
Se appare uno spazio tra la squadra e la lama, la battuta di fine corsa a 0° deve essere corretta. La maggior parte dei modelli dispone di una vite di regolazione accessibile dietro il carter. Dopo l’aggiustamento, è necessario verificare anche la battuta a 45°, poiché le due posizioni non si compensano meccanicamente l’una con l’altra.
Questo controllo richiede meno di due minuti. Evita di scoprire il problema al momento dell’assemblaggio, quando i pezzi sono già stati tagliati. Chi desidera approfondire la logica di ogni tipo di taglio può tagliare a bisello con scie-radiale.net, dove i passaggi sono dettagliati per categoria di taglio.
Taglio composto su sega radiale: capacità reale secondo l’angolo
Un taglio composto combina un angolo (rotazione del piano) e un bisello (inclinazione della testa). Questa è la configurazione necessaria per le modanature di soffitto, le cornici o alcuni assemblaggi di carpenteria. Il tranello comune consiste nel supporre che la capacità massima di taglio rimanga la stessa indipendentemente dalla regolazione angolare.
La altezza ammissibile diminuisce quando l’angolo e il bisello sono regolati simultaneamente. Sulla Milwaukee M18 FMS254-0, ad esempio, la scheda tecnica distingue diversi valori di capacità a seconda della combinazione di angoli. Un pezzo che passa senza difficoltà in taglio dritto può bloccarsi contro il carter o il guida quando la testa è inclinata a 45° e il piano ruotato.
Prima di avviare il taglio, è quindi necessario:
- Verificare nella documentazione del modello la capacità in taglio composto (altezza e larghezza ammissibili per la combinazione di angoli desiderata).
- Fare un test a vuoto, macchina spenta, abbassando la testa e poi tirando il braccio in avanti per individuare eventuali contatti tra la lama e il guida o il morsetto.
- Ridurre lo spessore del pezzo o modificare l’angolo di approccio se il margine è insufficiente, piuttosto che forzare il passaggio.
Ignorare questo passaggio espone a un blocco della lama in piena rotazione, con il rischio di espulsione del pezzo.
Lama e finitura del bisello: perché la scelta della dentatura cambia tutto
I tagli a bisello sono spesso tagli visibili (basi, telai, rivestimenti). La qualità della lama pesa qui più che su un taglio di carpenteria nascosto.
Una lama sporca o smussata fa surriscaldare il legno e degrada la precisione. Il risultato si traduce in segni di bruciatura sul bordo e scheggiature lungo il filo. Sulle essenze resinose, la resina cotta per attrito si accumula sui denti e aggrava il fenomeno ad ogni passaggio successivo.
Dentatura fine o dentatura alternata
Per una finitura pulita a bisello, una lama a dentatura alternata con un numero elevato di denti limita le scheggiature in uscita dal taglio. Le lame a basso numero di denti, progettate per il taglio rapido, lasciano segni più marcati sulle superfici esposte.
Una pulizia regolare dei denti (con un prodotto adatto alle resine) prolunga la durata della lama e mantiene la qualità del taglio. Sostituire la lama prima che sia visibilmente usurata rimane il riflesso più conveniente: una dentatura affaticata si compensa istintivamente con una pressione maggiore, aumentando le vibrazioni e le oscillazioni angolari.
Polveri di MDF e sicurezza respiratoria nel taglio a bisello
L’MDF è un materiale comune per le basi e le modanature, quindi frequentemente tagliato a bisello. La sua polvere presenta un problema specifico che il legno massiccio non ha nella stessa misura.
La polvere di MDF contiene leganti chimici che giustificano una protezione respiratoria di tipo P2, in aggiunta alla maschera antipolvere di base spesso fornita con la macchina. La protezione oculare e uditiva rimane ovviamente necessaria, ma non copre questo rischio particolare.
L’aspirazione integrata nella sega radiale, quando esiste, cattura una parte dei trucioli senza eliminare le particelle fini in sospensione. Collegare un aspiratore da laboratorio con un filtro adeguato migliora significativamente la qualità dell’aria intorno al posto di lavoro.
Punti di attenzione per il posto di taglio
- Lavorare in uno spazio ventilato, porta o finestra aperta, soprattutto per lunghe serie di basi in MDF.
- Cambiare il filtro dell’aspiratore da laboratorio più spesso rispetto al legno massiccio: la polvere fine ottura rapidamente i media filtranti.
- Indossare la protezione respiratoria P2 fin dal primo taglio, non solo quando la polvere diventa visibile ad occhio nudo.
Il taglio a bisello genera un volume di polvere proporzionale alla superficie del bordo esposto. Poiché l’inclinazione della lama aumenta questa superficie rispetto a un taglio dritto, il flusso di polvere è meccanicamente più elevato su un bisello a 45° rispetto a un taglio a 0°.
Un bisello riuscito si gioca raramente al momento del taglio stesso. Si prepara in anticipo, attraverso il controllo della squadratura, la verifica della capacità in taglio composto e la scelta di una lama adatta al materiale. Questi tre passaggi, eseguiti prima di accendere la macchina, eliminano la maggior parte dei difetti riscontrati sugli assemblaggi visibili.